
 ENG

Die Polymerdosierung ist die schnellste Anpassung, die Sie an einer Schneckenpressenanlage vornehmen können, und es ist auch am einfachsten, einen Fehler zu machen. Der Schlamm wird zu niedrig dosiert und die Presse drückt feine Feststoffe durch das Sieb. Überdosieren Sie es und der Polymerschnabel steigt, während der Kuchen feucht bleibt. Bei richtiger Dosierung kann dieselbe Maschine in derselben Schicht deutlich trockeneren Kuchen und klareres Filtrat produzieren, ohne dass eine einzige mechanische Änderung erforderlich ist. In diesem Artikel wird erklärt, was sich ändert, wenn sich die Polymerdosierung ändert, welche Leistungszahlen zuerst reagieren und wie man ein Dosierfenster festlegt, das die Presse stabil hält und die Kosten unter Kontrolle hält.
Warum die Polymerdosis die Ergebnisse der Schneckenpresse so schnell verändert
Eine Schlammentwässerungsmaschine mit Schneckenpresse funktioniert anders als eine Bandpresse oder Zentrifuge. Schlamm gelangt in die Einzugszone und wird entlang einer konischen Welle gefördert, wo zunehmender Druck Wasser durch die Lücken zwischen festen und beweglichen Ringen herausdrückt. Die durch die Polymerkonditionierung erzeugte Flockenstruktur bestimmt, wie der Kuchen das Wasser abgibt. Sind die Flocken klein und schwach, passieren sie die Siebspalte und gelangen ins Filtrat. Wenn die Flocken zu groß und rutschig sind, fangen sie Wasser im Kuchen ein und die Kompressionszone kann es nicht herausdrücken. Mit anderen Worten: Die Polymerdosis entscheidet darüber, ob die Presse in einem stabilen Fenster arbeitet oder in einen von zwei Fehlermodi tendiert.
Die zwei Fehlermodi: Unterdosierung und Überdosierung
Unterdosierung: Schwache Flocken, schmutziges Filtrat
Wenn die Polymerdosis zu niedrig ist, werden die Partikel nicht vollständig neutralisiert oder verbrückt. Die Flocken bleiben klein, lassen sich in der Mischzone leicht scheren und passieren das Sieb. Die erste sichtbare Warnung ist ein trübes Filtrat und aufsteigende Schwebstoffe im Rücklauf. In schweren Fällen kann die Feststoffabscheidung unter 70 Prozent fallen, was bedeutet, dass die Anlage die gleiche Schmutzfracht zum Kopf der Anlage zurückführt und ein zweites Mal behandelt. Der Kuchen kommt außerdem feuchter heraus und neigt dazu, am Austragsende auseinanderzubrechen, da die schwache Flockenstruktur unter Druck zusammenbricht.
Überdosierung: Überschüssiges Polymer, nasser Kuchen
Eine Überdosierung ist trügerischer. Zusätzliches Polymer umhüllt die Flocken und macht sie rutschig, sodass der Kuchen durch die Kompressionszone gleitet, ohne Wasser abzugeben. Freies Wasser bleibt im Flockennetzwerk eingeschlossen und die Kuchentrocknung bleibt auf einem Plateau oder fällt ab. Das Filtrat wird wieder trüb, aber dieses Mal ist die Trübung auf gelöstes Polymer und nicht auf Rohfeststoffe zurückzuführen. Der Polymerverbrauch pro Trockentonne steigt, es bildet sich Schaum im Dosiertank und im Filtratkanal und das Sieb muss häufiger gereinigt werden. Restliches Polymer im Filtrat kann auch nachgeschaltete biologische Prozesse oder Membranprozesse beeinträchtigen.
Wichtige Leistungsindikatoren, die sich mit der Polymerdosierung ändern
Der beste Weg, um zu sehen, wie sich die Polymerdosis auf eine Schneckenpresse auswirkt, besteht darin, die drei Dosierungszustände nebeneinander zu vergleichen.
| Dosisstufe | Erfassung von Feststoffen | Kuchenfeststoffe | Polymerkosten pro Trockentonne | Operative Auswirkungen |
|---|---|---|---|---|
| Unterdosiert | Niedrig; Filtrat ist trüb | Unter den Erwartungen; Kuchen zerbröselt | Täuschend niedrig | Häufiges Reinigen des Bildschirms; Feststoffe zirkulieren |
| Optimal | Hoch; Filtrat ist klar | Maximum für den gegebenen Schlamm | Ausgewogene Gesamtkosten | Stabiler Lauf; selbstreinigender Bildschirm |
| Überdosiert | Hoch, aber Restpolymer im Filtrat | Plateau oder Niedergang | Höher als nötig | Siebverschmutzung; Schraubenschlupf; schäumend |
Das praktische Optimum liegt nahe der Grenze zwischen optimal und überdosiert. Die niedrigste Dosis, die die Trockenheit des Kuchens auf dem Plateau und das Filtrat klar hält, ist auch die niedrigste Gesamtkostendosis. Wird die Dosis von diesem Punkt an erhöht, erhöht sich der chemische Aufwand, ohne dass sich die Ergebnisse verbessern.
Felddaten: Wie viel Kuchenfeststoffe kann Polymer hinzufügen?
Eine kommunale Anlage in den Vereinigten Staaten ließ dieselben Schneckenpressen mit zwei Polymerdosierungsraten laufen und zeichnete den Unterschied in der normalen Produktion auf. Bei 45 aktive Pfund Polymer pro Trockentonne Schlamm ermittelte die Presse 18,85 Prozent Kuchenfeststoffe . Bei 36 aktiven Pfund pro Trockentonne lag der Durchschnitt bei 17,73 Prozent. Dieser Zuwachs von 1,1 Prozentpunkten resultierte aus rund 25 Prozent mehr Polymer, sodass das Werk die geringeren Transportkosten gegen die höheren Chemikalienkosten abwägen musste.
Breitere Feldreferenzdaten weisen in die gleiche Richtung. Mit dem richtigen Polymertyp und der richtigen Dosierung kann eine Schneckenpresse punkten 3 bis 8 Prozentpunkte Trockensubstanz auf derselben Maschine, ohne Kapitalinvestition. Dieselben Referenzdaten zeigen auch, dass das falsche Polymer oder das richtige Polymer in der falschen Dosierung diesen Vorteil vollständig zunichte machen kann. Aus diesem Grund ist die Polymerdosierung eines der ersten Dinge, die überprüft werden müssen, wenn eine Schneckenpresse ihre Spezifikationen nicht erfüllt.
So finden Sie die optimale Polymerdosis für Ihren Schlamm
Beginnen Sie mit einem Floc-Test, nicht mit einem umfassenden Versuch
Nehmen Sie eine 1-Liter-Probe des eigentlichen Futterschlamms, geben Sie die Polymerlösung in der gewünschten Konzentration hinzu und mischen Sie vorsichtig. Achten Sie auf drei Dinge: Flockengröße, Flockenstärke und Klarheit des Überstands. Innerhalb von Sekunden bilden sich gesunde Flocken, die leichtes Rühren überstehen und klares Wasser hinterlassen. Bleibt das Wasser trüb, ist die Dosis zu niedrig. Wenn das Wasser sichtbare Flusen enthält oder sich die Flocken klebrig anfühlen, ist die Dosierung bereits zu hoch.
Bestätigen Sie mit einem kontrollierten Hochfahren der Presse
Beginnen Sie mit 60–70 Prozent der durch den Flockentest empfohlenen Dosierung. Halten Sie den Zufuhrfluss konstant und warten Sie 15–20 Minuten, bis sich die Presse stabilisiert. Erhöhen Sie die Dosis alle 20–30 Minuten in Schritten von etwa 10–15 Prozent und notieren Sie bei jedem Schritt die Filtrattrübung, die Kuchentrockenheit und den Pressstrom. Die Trockenheit des Kuchens steigt, erreicht dann ein Plateau, bleibt dann flach oder nimmt ab. Die Dosis unmittelbar vor Beginn des Plateaus ist das praktische Optimum. Verringern Sie den Wert für den täglichen Betrieb um 5–10 Prozent, um Spielraum für Schwankungen in der Schlammqualität zu lassen.
Überwachen Sie die richtigen Signale
Schwebstoffe im Filtrat, Kuchentrockenheit, Polymerkosten pro Trockentonne, Siebdifferenzdruck und Reinigungshäufigkeit sind die fünf Zahlen, die Ihnen sagen, ob die Dosierung noch richtig ist. Verfolgen Sie die Trockenheit des Kuchens nicht allein. Wenn das Filtrat trübe wird, während die Kuchenfeststoffe zunehmen, wandeln Sie lediglich ein Filtratproblem in eine Kuchenmetrik um. Das Filtrat ist das Frühwarnsystem; Der Kuchen ist das finanzielle Ergebnis.
Polymervorbereitung und Dosiergenauigkeit: Die Geräteseite
Selbst die korrekte theoretische Dosierung versagt, wenn das Polymer schlecht gealtert, ungleichmäßig verdünnt oder mit einer Geschwindigkeit gepumpt wird, die nicht zum ankommenden Schlammfluss passt. Manuelle Ventile driften und Bediener können sie nicht jede Minute beobachten. Eine automatisierte Dosiereinheit löst das Problem, denn sie bereitet die Stammlösung vor, verdünnt sie auf die Zielkonzentration und dosiert den Ausstoß kontinuierlich proportional zum Zulauffluss. Bei Anlagen, bei denen die Schlammkonzentration im Tagesverlauf schwankt, ist ein Integriertes Polymerdosiersystem mit variabler Frequenzsteuerung ist eine praktische Investition, die sowohl die Filtratqualität als auch den Polymerverbrauch schützt. Anlagen mit identischen Pressen können nur deshalb unterschiedliche Ergebnisse erzielen, weil die eine über eine genaue Dosierausrüstung verfügt und die andere nicht.
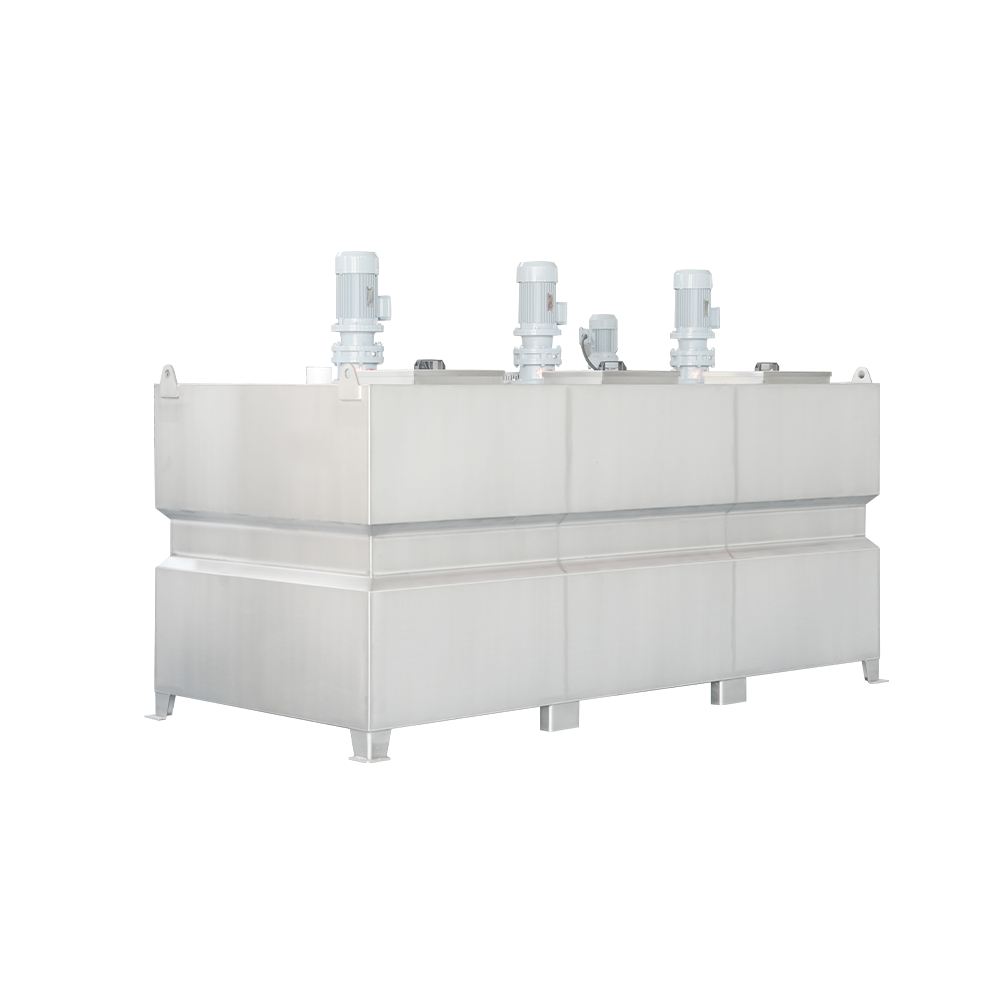 Kundenspezifisches automatisches integriertes Pulver-Chemikalien-Dosiergerät mit variabler Frequenz Yangzhou Qinxin Environmental Protection Technology Co., Ltd. ist Chinas kundenspezifische automatische integrierte Pulverchemikaliendosierung mit variabler Frequenz ... Produkt anzeigen →
Schneckenpressendesign und seine Wechselwirkung mit der Polymernachfrage
Das mechanische Design der Presse beeinflusst auch, wie empfindlich der Prozess auf Dosisänderungen reagiert. Eine kurze Kompressionszone reagiert schnell auf jede Änderung der Polymerqualität, während a Mehrscheibenschneckenpresse zur Schlammentwässerung Mit einer langen Kompressionszone verschafft der Kuchen mehr Zeit auf dem Sieb und gleicht kleinere Dosisabweichungen aus. Deshalb kann derselbe Schlamm auf zwei unterschiedlichen Pressen bei gleicher Dosierung unterschiedlich entwässert werden.
 Kundenspezifische Abwasserbehandlungs-Umweltfreundliche Spiralschnecken-Schlammentwässerungsmaschine Yangzhou Qinxin Environmental Protection Technology Co., Ltd. ist eine maßgeschneiderte Abwasseraufbereitung in China, eine umweltfreundliche Spiralschnecken-Schlammentwässerung... Produkt anzeigen →
Bei Industrieabwässern ändert sich die Schlammzusammensetzung im Laufe des Tages, und die Presse muss diese Veränderungen ohne ständige Aufmerksamkeit des Bedieners aufnehmen. Ein Industrieschneckenpresse zur energiesparenden Abwasseraufbereitung , mit einem robusten Sieb und einer größeren Einfüllöffnung, bietet Ihnen mehr Toleranz gegenüber Dosisabweichungen.
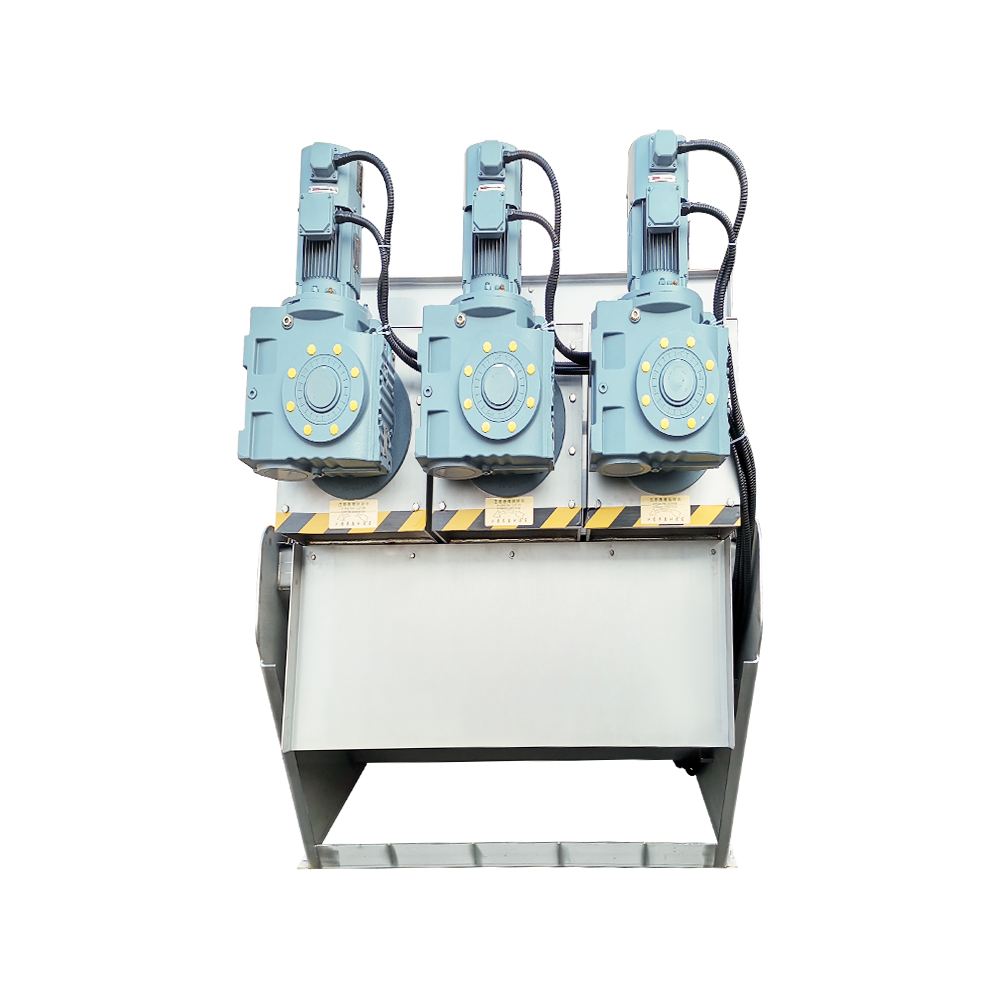 Große Schneckenpresse aus Edelstahl zur Schlammentwässerung – hohe Effizienz Optimieren Sie Ihre Abwasseraufbereitung mit unserer großen, hocheffizienten Edelstahl-Schneckenpresse. Diese Maschine bietet eine hervorragende Entwässerung... Produkt anzeigen →
Erwarten Sie nicht, dass ein mechanisches Design eine falsche Polymerdosis ausgleicht. Auch wenn die Chemie nicht stimmt, liefert die beste Presse immer noch ein trübes Filtrat. Wenn Sie Maschinen vergleichen, schauen Sie sich die Geometrie der Einzugszone, die Länge des Entwässerungsabschnitts und die Konstruktionsmaterialien an und prüfen Sie Wie wählt man Schneckenschlammentwässerungsmaschinen aus? basierend auf Ihrem Schlammtyp, Ihrer Feststoffkonzentration und Ihrem Polymerbudget.
Praktischer Optimierungsworkflow
- Legen Sie eine Grundlinie fest: Erfassen Sie Futterfeststoffe, Filtratfeststoffe, Kuchentrockenheit, Polymerdosis und Polymerkosten pro Trockentonne.
- Führen Sie einen Flockungstest am tatsächlichen Futterschlamm durch, um eine erste Schätzung zu erhalten.
- Führen Sie eine kontrollierte Dosisrampe bei konstantem Futterfluss durch und zeichnen Sie die Reaktionskurve auf.
- Stellen Sie die Betriebsdosis 5–10 Prozent unter dem Punkt ein, an dem die Kuchentrocknung ihren Höhepunkt erreicht oder sich die Klarheit des Filtrats verschlechtert.
- Überprüfen Sie die Daten wöchentlich und führen Sie die Rampe erneut aus, wenn sich die Schlammeigenschaften ändern.
Pflanzen, die dieser Reihenfolge folgen, finden das normalerweise Optimierung der Schlammentwässerung durch Schneckenpressen geht es mehr um die Futterkontrolle als um mechanische Veränderungen. Die größten Gewinne entstehen durch kleine, ständige Korrekturen und nicht durch einmalige Anpassungen.
Auf der Betriebskostenseite eine Polymer- und Energiekostenanalyse Die Analyse aller Schneckenpresseninstallationen zeigt, warum sich die Dosisoptimierung auszahlt: Polymer ist in der Regel nach Energie der zweitgrößte Kostenfaktor bei der Entwässerung, und selbst eine kleine tägliche Überdosis wird im Laufe eines Jahres zu einem erheblichen Einzelposten.
Die Polymerdosierung ist kein Parameter, den man einfach festlegen und vergessen kann. Es passt sich der Schlammqualität, der chemischen Charge, der Temperatur und dem Zustand der Presse an. Bediener, die mit einer Schneckenpresse die besten Ergebnisse erzielen, betrachten die Dosis als Live-Sollwert: Sie prüfen die Flocken, beobachten das Filtrat und nehmen die Anpassung in kleinen Schritten vor. Die Rendite zeigt sich in einem trockeneren Kuchen, einem klareren Filtrat, niedrigeren Chemikalienkosten und einer Presse, die weiterläuft, anstatt jede Schicht Aufmerksamkeit zu erfordern.


 TOP